


AlMg1SiCu मेटल पाउडर इंजेक्शन मोल्डेड पार्ट्स
धातु इंजेक्शन मोल्डिंग में फीडस्टॉक बनाने के लिए बाइंडर के साथ पाउडर धातु को मिलाना शामिल है। फिर इस मिश्रण को प्लास्टिक उद्योग में उपयोग किए जाने वाले इंजेक्शन मोल्डिंग उपकरण का उपयोग करके इंजेक्शन मोल्ड किया जाता है। यह एक "ग्रीन बॉडी" बनाता है। हरे रंग के शरीर में संभालने में सक्षम होने के लिए पर्याप्त कठोरता और ताकत होती है। फिर अंतिम वस्तु बनाने के लिए बाइंडर को हटाने और धातु पाउडर कणों को सिंटर करने के लिए ग्रीन बॉडी को आगे संसाधित किया जाता है। बाइंडर्स में आमतौर पर एक से अधिक थर्माप्लास्टिक यौगिक, प्लास्टिसाइज़र और अन्य कार्बनिक पदार्थ शामिल होते हैं।
उत्पाद वर्णन
|
AlMg1SiCu धातु पाउडर इंजेक्शन ढाला भागों |
|||||
|
वस्तु |
सामग्री |
उत्पादन प्रक्रिया |
सिंटरिंग तापमान |
साँचे में ढालना |
रिवाज़ |
|
AlMg1SiCu |
एल्यूमीनियम मिश्र धातु |
धातु इंजेक्शन मोल्डिंग |
1500 डिग्री |
अनुकूलित किया जाना है |
हाँ |
|
रासायनिक संरचना |
इकाई: प्रतिशत Cu:0.15-0.4 एमएन :0.15 एमजी :0.8-1.2 Zn :0.25 Cr:0.04-0.35 ती :0.15 सी:0.4-0.8 Fe : 0 से कम या बराबर.7 अल: मार्जिन |
||||
|
उपलब्ध सामग्री |
कम कार्बन स्टेनलेस स्टील, टाइटेनियम मिश्र धातु (Ti, TC4), तांबा मिश्र धातु, टंगस्टन मिश्र धातु, कठोर मिश्र धातु, उच्च तापमान मिश्र धातु (718, 713) |
||||
आर एंड डी डेटा
धातु इंजेक्शन मोल्डिंग में फीडस्टॉक बनाने के लिए बाइंडर के साथ पाउडर धातु को मिलाना शामिल है। फिर इस मिश्रण को प्लास्टिक उद्योग में उपयोग किए जाने वाले इंजेक्शन मोल्डिंग उपकरण का उपयोग करके इंजेक्शन मोल्ड किया जाता है। यह एक "ग्रीन बॉडी" बनाता है। हरे रंग के शरीर में संभालने में सक्षम होने के लिए पर्याप्त कठोरता और ताकत होती है। फिर अंतिम वस्तु बनाने के लिए बाइंडर को हटाने और धातु पाउडर कणों को सिंटर करने के लिए ग्रीन बॉडी को आगे संसाधित किया जाता है। बाइंडर्स में आमतौर पर एक से अधिक थर्माप्लास्टिक यौगिक, प्लास्टिसाइज़र और अन्य कार्बनिक पदार्थ शामिल होते हैं। आदर्श रूप से, बाइंडर इंजेक्शन मोल्डिंग तापमान पर पिघला हुआ या तरल होता है लेकिन ग्रीन बॉडी के ठंडा होने पर मोल्ड में जम जाता है। कच्चे माल को ठोस कणों में परिवर्तित किया जा सकता है, उदाहरण के लिए दानेदार बनाना। इन छर्रों को बाद में इंजेक्शन मोल्डिंग मशीन में संग्रहीत और खिलाया जा सकता है। विशिष्ट इंजेक्शन मोल्डिंग उपकरण में एक नोजल के साथ एक गर्म पेंच या एक्सट्रूडर शामिल होता है जिसके माध्यम से मिश्रण को मोल्ड कैविटी में बाहर निकाला जाता है। एक्सट्रूडर को यह सुनिश्चित करने के लिए गर्म किया जाता है कि बाइंडर तरल रूप में है, और निरंतर स्थिति सुनिश्चित करने के लिए नोजल तापमान को आमतौर पर सावधानीपूर्वक नियंत्रित किया जाता है। उपयुक्त रूप से, मोल्ड का तापमान भी नियंत्रित किया जाता है ताकि तापमान यह सुनिश्चित करने के लिए पर्याप्त कम हो कि मोल्ड से निकाले जाने पर ग्रीन बॉडी कठोर हो। ग्रीन बॉडी अंतिम वस्तु से बड़ी होती है क्योंकि बाइंडर ग्रीन बॉडी के भारी हिस्से पर कब्जा कर सकता है। ग्रीन बॉडी की आगे की प्रक्रिया में बाइंडर को हटाना और सिंटरिंग शामिल है। सिंटरिंग से पहले बाइंडर को पूरी तरह से हटाया जा सकता है। वैकल्पिक रूप से, बाइंडर को सिंटरिंग चरण से पहले आंशिक रूप से हटाया जा सकता है, सिंटरिंग चरण के दौरान बाइंडर को पूरी तरह से हटाने के साथ। बाइंडर को विलायक के साथ घोलकर या बाइंडर को पिघलाने, विघटित करने और/या वाष्पित करने के लिए ग्रीन बॉडी को गर्म करके बाइंडर को हटाया जा सकता है। सॉल्वेंट रिमूवल और थर्मल रिमूवल को कॉम्बिनेशन में भी इस्तेमाल किया जा सकता है। सिंटरिंग चरण में हरे रंग के शरीर को गर्म करना शामिल है ताकि व्यक्तिगत धातु के कणों को एक साथ जोड़ दिया जा सके। AlMg1SiCu धातु पाउडर इंजेक्शन ढाला भागों के उत्पादन में सिंटरिंग आमतौर पर पारंपरिक पाउडर धातु भाग उत्पादन में उपयोग किए जाने वाले समान है। धातु के ऑक्सीकरण से बचने के लिए सिंटरिंग चरण के दौरान आमतौर पर एक गैर-ऑक्सीकरण वातावरण का उपयोग किया जाता है। धातु इंजेक्शन मोल्डिंग में सिंटरिंग के दौरान, बाइंडर को हटाने के बाद बचा हुआ झरझरा शरीर सघन और सिकुड़ जाता है। सिंटरिंग तापमान और तापमान प्रोफ़ाइल को आमतौर पर लेख के आकार को बनाए रखने और सिंटरिंग के दौरान लेख के विरूपण को रोकने के लिए कसकर नियंत्रित किया जाता है। इस तरह, सिंटरिंग स्टेप से एक नेट शेप आर्टिकल को रिकवर किया जा सकता है। धातु इंजेक्शन मोल्डिंग लगभग किसी भी धातु से लेख बनाने के लिए उपयुक्त है जिसे उपयुक्त पाउडर के रूप में तैयार किया जा सकता है। हालांकि, धातु इंजेक्शन मोल्डिंग में एल्यूमीनियम का उपयोग करना मुश्किल है क्योंकि एल्यूमीनियम या एल्यूमीनियम मिश्र धातु के कणों की सतह पर मौजूद आसन्न एल्यूमीनियम ऑक्साइड फिल्म हमेशा सिंटरिंग को रोकती है। एडवांस्ड मैटेरियल्स टेक्नोलॉजीज पीटीई लिमिटेड को सौंपा गया यूएस पेटेंट नंबर 6,761,852, एल्यूमीनियम और इसके मिश्र धातुओं से भागों को बनाने के लिए एक धातु इंजेक्शन मोल्डिंग प्रक्रिया का वर्णन करता है। इस पद्धति में, एल्यूमीनियम या एल्यूमीनियम मिश्र धातुओं के पाउडर को पाउडर युक्त सामग्री के साथ मिलाया जाता है, जिसे एल्यूमिना के साथ यूटेक्टिक्स बनाने के लिए कहा जाता है, जैसे कि सिलिकॉन कार्बाइड या धातु फ्लोराइड्स। इस हाइब्रिड पाउडर को फिर एक बाइंडर के साथ मिलाया जाता है, इंजेक्शन मोल्ड किया जाता है, बाइंडर को हटा दिया जाता है और पाप किया जाता है। US6,761,852 की विधि में, सिलिकॉन कार्बाइड या धातु फ्लोराइड को एल्यूमिना के साथ एक यूटेक्टिक मिश्रण बनाने के लिए कहा जाता है, जो कि एल्युमिना को भंग करने के लिए एल्यूमीनियम सतहों के बीच अंतरंग संपर्क प्राप्त करने के लिए माना जाता है। आवेदक यह प्रस्तुत नहीं करते हैं कि इस विनिर्देश में चर्चा की गई पूर्व कला ऑस्ट्रेलिया या किसी अन्य देश में सामान्य सामान्य ज्ञान का हिस्सा है। इस विनिर्देशन के दौरान, जब तक कि संदर्भ अन्यथा निर्देशित न हो, शब्द "शामिल" और इसके समकक्षों को खुले अर्थों में माना जाना चाहिए।
आविष्कार का सारांश वर्तमान आविष्कार का उद्देश्य धातु इंजेक्शन मोल्डिंग विधि प्रदान करना है जो एल्यूमीनियम, एल्यूमीनियम मिश्र धातु और एल्यूमीनियम मैट्रिक्स कंपोजिट से लेख बनाना संभव बनाता है। पहले पहलू में, वर्तमान आविष्कार एल्यूमीनियम या एल्यूमीनियम मिश्र धातु के धातु इंजेक्शन मोल्डिंग द्वारा एक लेख बनाने की एक विधि प्रदान करता है, उक्त विधि में * एल्यूमीनियम पाउडर या एल्यूमीनियम मिश्र धातु पाउडर या दोनों और वैकल्पिक रूप से सिरेमिक कणों से युक्त एक लेख बनाने का चरण शामिल है। कम गलनांक धातु सहित बाइंडर और सिंटरिंग सहायता का मिश्रण; इंजेक्शन मोल्डिंग मिश्रण; बाइंडर को हटाना; और सिंटरिंग; जिसमें सिंटरिंग नाइट्रोजन युक्त वातावरण में और ऑक्सीजन अवशोषक की उपस्थिति में किया जाता है। ऑक्सीजन प्राप्त करने वाले में कोई भी धातु शामिल हो सकती है जिसमें एल्यूमीनियम की तुलना में ऑक्सीजन के लिए उच्च संबंध हो। ऑक्सीजन अवशोषक के रूप में उपयोग के लिए उपयुक्त धातुओं के कुछ उदाहरणों में क्षार धातु, क्षारीय पृथ्वी धातु और दुर्लभ पृथ्वी धातु शामिल हैं। यदि ऑक्सीजन अवशोषक के रूप में एक से अधिक दुर्लभ पृथ्वी धातु का उपयोग किया जाता है, तो लैंथेनाइड समूह की दुर्लभ पृथ्वी धातु का उपयोग करना पसंद किया जाता है। ऑक्सीजन अवशोषक के रूप में उपयोग के लिए मैग्नीशियम पसंदीदा धातु है क्योंकि इसमें उच्च वाष्प दबाव होता है, यह आसानी से उपलब्ध है, और अपेक्षाकृत सस्ती है। कुछ अवतारों में, एक बल्क ऑक्सीजन अवशोषक सिंटरिंग के दौरान पाप किए जा रहे लेख के आसपास स्थित हो सकता है। अन्य अवतारों में, एक पाउडर ऑक्सीजन अवशोषक सिंटरिंग के दौरान पाप किए जा रहे लेख के आसपास या उस पर स्थित हो सकता है। एक और विकल्प के रूप में, ऑक्सीजन अवशोषक को एल्यूमीनियम या एल्यूमीनियम पाउडर मिश्र धातु के साथ मिश्रित किया जा सकता है, या मिश्रण के साथ इंजेक्शन मोल्डिंग उपकरण को खिलाया जा सकता है। एक अन्य अवतार में, ऑक्सीजन अवशोषक मिश्रण में जोड़े गए मिश्र धातु के एक घटक के रूप में मौजूद होता है, जैसे कि मिश्रण में मिलाए गए मिश्र धातु पाउडर में। उदाहरण के लिए, एल्यूमीनियम और मैग्नीशियम (और संभवतः अन्य घटकों) युक्त मिश्र धातु पाउडर को मिश्रण में जोड़ा या शामिल किया जा सकता है। मिश्रण में शामिल किए जा सकने वाले मिश्र धातुओं के उदाहरणों में अल {{0}}.9 भार शामिल हैं। /। मिलीग्राम और अल -2 वजन। /। घन-9.3 भार। /। Mg-5.4 wt n/. सी। सिद्धांत से बंधे होने की इच्छा के बिना, आविष्कारक परिकल्पना करते हैं कि ऑक्सीजन प्राप्तकर्ता किसी भी ऑक्सीजन को हटा देता है जो सिंटरिंग के दौरान भाग के आसपास के वातावरण में मौजूद हो सकता है। एल्यूमीनियम या एल्यूमीनियम मिश्र धातु कणों के आसपास के एल्यूमिना को कम करने के लिए ऑक्सीजन अवशोषक का भी उपयोग किया जा सकता है। यह कणों के आस-पास एल्यूमिना परत को तोड़ने में मदद करता है, ताजा धातु को उजागर करता है और एल्यूमीनियम या एल्यूमीनियम मिश्र धातु कणों की सिंटरिंग की अनुमति देता है। जैसा ऊपर बताया गया है, मैग्नीशियम एक उपयुक्त ऑक्सीजन अवशोषक है। अपेक्षाकृत सस्ता होने के अलावा, मैग्नीशियम में उच्च वाष्प दबाव भी होता है। इस प्रकार, सिंटरिंग चरण (जो उच्च तापमान पर होता है) के दौरान, मैग्नीशियम वाष्प पाप किए जा रहे लेख को घेर सकता है। मिश्रण के इंजेक्शन मोल्डिंग से पहले मिश्रण में सिंटरिंग एड्स मिलाए जाते हैं। सिंटरिंग एड्स कम गलनांक वाली धातुएँ हैं। उदाहरण के लिए, सिंटरिंग सहायता एक धातु हो सकती है जिसका पिघलने बिंदु एल्यूमीनियम की तुलना में कम हो। अधिमानतः, सिंटरिंग सहायता में कम पिघलने वाली धातु होती है जो ठोस एल्यूमीनियम में अघुलनशील होती है। उपयुक्त सिंटरिंग एड्स के कुछ उदाहरणों में टिन, लेड, इंडियम, बिस्मथ और सुरमा शामिल हैं। टिन को एल्यूमीनियम और एल्यूमीनियम मिश्र धातुओं के सिंटरिंग में सहायता के लिए विशेष रूप से उपयुक्त पाया गया है। इसलिए, टिन एक पसंदीदा सिंटरिंग सहायता है। टिन वर्तमान आविष्कार में उपयोग के लिए पसंदीदा सिंटरिंग सहायता है क्योंकि यह पाया गया है कि टिन सिंटरिंग के दौरान एल्यूमीनियम नाइट्राइड के गठन को रोकता है (इस प्रकार अतिरिक्त एल्यूमीनियम नाइट्राइड के गठन से बचा जाता है जो अंतिम लेख के गुणों पर प्रतिकूल प्रभाव डाल सकता है), और पिघला हुआ एल्यूमीनियम का सतही तनाव भी बदल जाता है, जिससे सिंटरिंग के दौरान तरल एल्यूमीनियम चरण के अच्छे वितरण को बढ़ावा मिलता है। धातु पाउडर और सिंटरिंग सहायता के कुल वजन के आधार पर, सिंटरिंग सहायता की अतिरिक्त मात्रा वजन के हिसाब से 10 प्रतिशत से अधिक नहीं होती है। अधिमानतः, सिंटरिंग सहायता वजन के हिसाब से 0.1 प्रतिशत से 10 प्रतिशत की मात्रा में मौजूद है, अधिक अधिमानतः 0. वजन के हिसाब से 5 प्रतिशत से 3 प्रतिशत, और भी अधिक अधिमानतः के बारे में वजन से 2 प्रतिशत। यदि टिन का उपयोग सिंटरिंग सहायता के रूप में किया जाता है, तो इसे मिश्रण के वजन से 0.1 प्रतिशत से 10 प्रतिशत की मात्रा में जोड़ा जा सकता है, अधिक अधिमानतः {{30} }.5 प्रतिशत से 4 प्रतिशत वजन के हिसाब से, अभी भी अधिक अधिमानतः 0.5 प्रतिशत से 2.0 प्रतिशत वजन के हिसाब से। टिन 232'सी पर पिघलता है, एल्यूमीनियम (66 (टीसी) की तुलना में बहुत कम है, और इसमें कोई इंटरमेटेलिक चरण नहीं है। टिन 0.15 प्रतिशत से कम की अधिकतम ठोस घुलनशीलता के साथ ठोस एल्यूमीनियम में अघुलनशील है। एल्युमीनियम तरल टिन के साथ पूरी तरह से गलत है, जिससे एक बनता है विलेयशील इसके अलावा, तरल टिन की सतह का तनाव एल्यूमीनियम की तुलना में काफी कम है, और आविष्कारकों ने दिखाया है कि टिन की थोड़ी मात्रा में गीला करने की विशेषताओं और एल्यूमीनियम के सिंटरिंग व्यवहार में सुधार हो सकता है। इन कारणों से, टिन एक विशेष रूप से पसंदीदा सिंटरिंग सहायता है । सिंटरिंग कदम नाइट्रोजन वातावरण में किया जाता है। सिद्धांत से बंधे होने की इच्छा के बिना, आविष्कारक परिकल्पना करते हैं कि नाइट्रोजन वातावरण में सिंटरिंग चरण का प्रदर्शन एल्यूमीनियम नाइट्राइड के गठन को बढ़ावा दे सकता है। आविष्कारक परिकल्पना करते हैं कि एल्यूमीनियम नाइट्राइड के गठन के दौरान सिंटरिंग कदम एल्यूमीनियम ऑक्साइड फिल्म को नुकसान पहुंचा सकता है या तोड़ सकता है जो आमतौर पर एल्यूमीनियम या एल्यूमीनियम मिश्र धातु कणों को घेरता है। टिन का उपयोग करना एक सिंटरिंग सहायता के रूप में एएलएन के गठन को नियंत्रित करने में भी मदद मिल सकती है, क्योंकि सिंटरिंग के दौरान बनने वाली अतिरिक्त एल्यूमीनियम नाइट्राइड अंतिम वस्तु के गुणों के लिए हानिकारक हो सकती है। यदि उच्च शुद्धता वाले एल्यूमीनियम का उपयोग फ़ीड पाउडर के रूप में किया जाता है, तो आविष्कारकों ने पाया है कि नाइट्रोजन वातावरण में एल्यूमीनियम पाउडर के सिंटरिंग से एल्यूमीनियम का एल्यूमीनियम नाइट्राइड में तेजी से रूपांतरण हो सकता है। चूंकि इन मामलों में एल्यूमीनियम को एल्यूमीनियम नाइट्राइड में तेजी से बदला जा सकता है, इसलिए एक खतरा है कि पूरे लेख को एल्यूमीनियम नाइट्राइड में परिवर्तित किया जा सकता है। सिंटरिंग सहायता के रूप में टिन का उपयोग इन मामलों में अतिरिक्त एएलएन के गठन को सीमित कर सकता है। सिद्धांत से बंधे होने की इच्छा के बिना, आविष्कारक मानते हैं कि एल्यूमीनियम नाइट्राइड बनाकर, नाइट्रोजन वातावरण एल्यूमीनियम या एल्यूमीनियम मिश्र धातु कणों की सतह पर एल्यूमीनियम ऑक्साइड फिल्म को नष्ट कर देता है। यह आगे माना जाता है कि एल्यूमीनियम ऑक्साइड फिल्म के विनाश से एल्यूमीनियम या एल्यूमीनियम मिश्र धातु कणों का सिंटरिंग होता है। सिंटरिंग चरण को अंजाम देने वाले वातावरण में पानी की मात्रा कम हो सकती है, उदाहरण के लिए, 0.001 kPa से कम का जल वाष्प आंशिक दबाव हो सकता है। सिंटरिंग चरण में उपयोग किए जाने वाले वातावरण का ओस बिंदु -60 डिग्री से नीचे हो सकता है, अधिक अधिमानतः -70 डिग्री से नीचे। जब मैग्नीशियम का उपयोग ऑक्सीजन अवशोषक के रूप में किया जाता है, तो यह ऑक्सीजन और पानी के साथ प्रतिक्रिया करता है, जिससे वातावरण में पानी की मात्रा कम हो जाती है। यह माना जाता है कि जल वाष्प एल्यूमीनियम के सिंटरिंग के लिए बेहद हानिकारक है। वायुमंडल नाइट्रोजन युक्त वातावरण है। वातावरण मुख्य रूप से नाइट्रोजन हो सकता है। वातावरण 100 प्रतिशत नाइट्रोजन हो सकता है। वायुमंडल में एक अक्रिय गैस भी शामिल हो सकती है। अक्रिय गैस वायुमंडल के एक छोटे से अंश का गठन कर सकती है। वातावरण काफी हद तक ऑक्सीजन और हाइड्रोजन से मुक्त हो सकता है। इस संबंध में, सिंटरिंग के दौरान वायुमंडल के रूप में आपूर्ति की जाने वाली गैस उपयुक्त रूप से ऑक्सीजन या हाइड्रोजन से मुक्त होती है। वर्तमान आविष्कार में उपयोग की जाने वाली बाइंडर कोई भी बाइंडर या बाइंडर संरचना हो सकती है जिसे मेटल इंजेक्शन मोल्डिंग में बाइंडर के रूप में उपयुक्त माना जाता है। जैसा कि कला में कुशल लोगों के लिए जाना जाता है, बॉन्डिंग बाइंडर आमतौर पर एक कार्बनिक घटक या दो या दो से अधिक कार्बनिक घटकों का मिश्रण होता है। बांधने की मशीन में अधिमानतः एक थर्मोप्लास्टिक घटक शामिल होता है जो गर्म होने पर बाइंडर को पिघलने में सक्षम बनाता है। इंजेक्शन मोल्डिंग के बाद बाइंडर भी कच्चा होना चाहिए। हरे शरीर को संभालने की अनुमति देने के लिए शरीर पर्याप्त शक्ति प्रदान करता है। अधिमानतः, बाइंडर को ग्रीन बॉडी से इस तरीके से हटाया जा सकता है जो बाइंडर हटाने के दौरान ग्रीन बॉडी की अखंडता को बनाए रखता है। अधिमानतः, हटाने के बाद, चिपकने वाला बाइंडर कोई अवशेष नहीं छोड़ता है। बाइंडर को दो से अधिक सामग्रियों से बनाया जा सकता है। बाइंडर बनाने वाली दो या दो से अधिक सामग्रियों का चयन किया जा सकता है ताकि उन्हें ग्रीन बॉडी से क्रमिक रूप से हटाया जा सके। इस तरह, चिपकने वाला नियंत्रण प्राप्त करना आसान हो जाता है, यह बाइंडर हटाने की प्रक्रिया के दौरान हरे रंग के शरीर के आकार की अखंडता को बनाए रखने की सुविधा प्रदान करता है। इस संबंध में, यह सराहना की जानी चाहिए कि यदि बाइंडर को बहुत जल्दी हटा दिया जाता है, तो ग्रीन बॉडी के आकार की अखंडता खोने का खतरा बढ़ जाता है। धातु इंजेक्शन मोल्डिंग में बाइंडर को हटाने के लिए एक या अधिक ज्ञात तकनीकों का उपयोग करके बाइंडर को हटाया जा सकता है। उदाहरण के लिए, बाइंडर को सॉल्वेंट में घोलकर, बाइंडर को पिघलाने, वाष्पित करने या विघटित करने के लिए हीट ट्रीटमेंट द्वारा, कैटेलिटिक रिमूवल या केशिका क्रिया द्वारा हटाया जा सकता है। बाइंडर हटाने के चरण में दो से अधिक बाइंडर हटाने की तकनीकों का उपयोग किया जा सकता है। उदाहरण के लिए, बाइंडर हटाने के पहले चरण में विलायक निष्कर्षण शामिल हो सकता है, जिसके बाद शेष बाइंडर को थर्मल रूप से हटाया जा सकता है। कला में कुशल लोग समझेंगे कि बाइंडर सामग्री की एक विस्तृत श्रृंखला का उपयोग किया जा सकता है। कुछ उदाहरणों में कार्बनिक पॉलिमर जैसे स्टीयरिक एसिड, वैक्स, पैराफिन और पॉलीइथाइलीन शामिल हैं। किसी भी तरह से सीमित होने की इच्छा के बिना, आविष्कारकों ने वर्तमान आविष्कार से संबंधित प्रायोगिक कार्य में स्टीयरिक एसिड, ताड़ के तेल के मोम और उच्च घनत्व वाले पॉलीथीन सहित बाइंडर्स का उपयोग किया है। वर्तमान आविष्कार में उपयोग किए जाने वाले सिंटरिंग चरण में ग्रीन बॉडी को ऐसे तापमान पर गर्म करना शामिल है जिस पर एल्युमीनियम या एल्युमीनियम मिश्रधातु सिंटर से सघन बॉडी बनाते हैं। सिंटरिंग चरण में अधिमानतः लगभग 550 डिग्री से लगभग 650 डिग्री के तापमान तक गर्म करना शामिल है, अधिक अधिमानतः 590 डिग्री से 640 डिग्री, सबसे अधिमानतः 610 डिग्री से 630 डिग्री। सिंटरिंग का समय अलग-अलग हो सकता है। आम तौर पर, उच्च सिंटरिंग तापमान के लिए, कम सिंटरिंग समय का उपयोग करें। मूल रूप से, यह सुनिश्चित करने के लिए सिंटरिंग का समय काफी लंबा होना चाहिए कि लेख का अधिकतम घनत्व हो गया है। यह पाया गया है कि 620 डिग्री से 630 डिग्री के तापमान पर 2 घंटे से अधिक का सिंटरिंग संतोषजनक नहीं होता है, हालांकि, वर्तमान आविष्कार में लंबे समय तक सिंटरिंग समय और कम सिंटरिंग समय दोनों शामिल हैं। अंतिम लेख में इष्टतम गुण प्राप्त करने के लिए सिंटरिंग चरण में उपयोग की जाने वाली हीटिंग दर और गर्मी प्रोफ़ाइल को आमतौर पर धातु इंजेक्शन मोल्डिंग प्रक्रियाओं में कसकर नियंत्रित किया जाता है। कला में कुशल लोग आसानी से समझ सकते हैं कि सिंटरिंग चरण में उपयोग की जाने वाली उपयुक्त ताप दर और तापमान वितरण का निर्धारण कैसे किया जाए। वर्तमान आविष्कार की विधि एल्यूमीनियम धातु और एल्यूमीनियम मिश्र धातुओं पर लागू होती है। वर्तमान आविष्कार में किसी भी एल्यूमीनियम मिश्र धातु का उपयोग किया जा सकता है, जिसमें 1000 श्रृंखला, 2000 श्रृंखला, 3000 श्रृंखला, 4000 श्रृंखला, 5000 श्रृंखला, 6000 श्रृंखला, 7000 श्रृंखला और 8000 श्रृंखला एल्यूमीनियम मिश्र शामिल हैं। एल्यूमीनियम धातु मैट्रिक्स कंपोजिट का उत्पादन करने के लिए सिरेमिक कणों को एल्यूमीनियम या एल्यूमीनियम मिश्र धातु पाउडर के साथ मिश्रित किया जा सकता है। सिरेमिक कणों का उपयोग निसादित उत्पादों के गुणों को सुधारने या नियंत्रित करने के लिए किया जाता है। ऐसे गुणों में पहनने के प्रतिरोध, कठोरता या थर्मल विस्तार के गुणांक शामिल हो सकते हैं, लेकिन इन तक सीमित नहीं हैं। विशिष्ट सिरेमिक सामग्रियों के गैर-सीमित उदाहरणों में SiC, Al2O3, AlN, SiO2, BN और TiB2 शामिल हैं। ज्ञात धातु इंजेक्शन मोल्डिंग उपकरण में इस्तेमाल किया जा सकता है वर्तमान आविष्कार की विधि को पूरा करें। विशिष्ट अवतार परीक्षण विभिन्न मिश्र धातुओं और पाउडर संरचना, कण आकार और कण आकार। D5 () 10pm का गोलाकार AA6061 पाउडर है और कण व्यास <45pm का गोलाकार टिन पसंद किया जाता है। धातु इंजेक्शन मोल्डिंग कच्चे माल में 6061 पाउडर युक्त बाइंडर सिस्टम शामिल है। टिन के वजन से 2 प्रतिशत और स्टीयरिक एसिड के वजन से 3 प्रतिशत, ताड़ के तेल के मोम के वजन से 52 प्रतिशत और उच्च घनत्व वाली पॉलीथीन के वजन से 45 प्रतिशत। 180 मिनट के लिए कच्चे माल को 165 डिग्री पर मिलाया गया। दानेदार बनाने के बाद, कच्चे माल को Arburg मोल्डिंग मशीन का उपयोग करके मानक खींची गई छड़ों में ढाला गया। सॉल्वेंट डिबॉन्डिंग को 24 घंटे के लिए 40 डिग्री पर एन-हेक्सेन में किया गया था। शेष बाइंडर हटाने और सिंटरिंग को एक सीलबंद ट्यूब भट्टी में जोड़ा गया। पसंदीदा वातावरण 1 लीटर/मिनट की उच्च शुद्धता वाला नाइट्रोजन प्रवाह है। प्रायोगिक कार्य में उपयोग की जाने वाली ऊष्मा प्रोफ़ाइल तालिका 1 में दिखाई गई है। सिंटरिंग के दौरान लेख के चारों ओर मैग्नीशियम की छड़ें रखी गई थीं। इस प्रकार निसादित सामग्री पर तनन परीक्षण किया गया। एक्सटेन्सोमीटर स्केल की लंबाई 25mm है और क्रॉसहेड स्पीड 0.6mm/min है। ऊपरी और निचली सतहों की रॉकवेल कठोरता (एचआरएच) को 1/8 इंच स्टील बॉल और 60 किग्रा भार का उपयोग करके मापा जाता है।
The large variation in hardness may be due to the high porosity level. When the sintering time increased to 2 hours, the density and hardness increased to 94.9±0.3% and 66.9±2.9, respectively. However, further increasing the sintering temperature to 630"C did not significantly increase the density and hardness. The density at this condition was 95.3 ± 0.3%, and the hardness was 69.0 ± 0.9. Typical stress/strain of the parts sintered under various conditions The curves are plotted in Figure 4. The part sintered at 620"C for 2 hours had the best mechanical properties with a 0.2% yield strength of 58 MPa, a tensile strength of 156 MPa and an elongation at break of 8.9%. The tensile properties of the parts sintered at 630°C were slightly lower than this, although the density was higher. This may be due to the coarsening of the microstructure at the higher sintering temperature. For the parts sintered at 620°C for 1 hour , low density produces poor mechanical properties. The tensile strength is 98MPa and the strain is 1.7%. Optical micrographs show that the grain size remains at about the original particle size and is smaller than 20pm. Backscattered electron images show a tin-rich phase ( In the electron image white control, in the optical image black control) distribution and size. Do not see obvious hole. Further embodiment prepares various percentages-325 mesh elemental magnesium powder or pre-alloyed powder rich in magnesium, and Mixed into the raw material. The raw material is then compacted into a 25.4mm diameter disc using a thermoforming machine. The disc is sintered in nitrogen without magnesium nuggets in the furnace. Before sintering the disc containing the pre-alloyed powder, the The furnace was run under vacuum at 680°C for 4 hours to remove any magnesium residues in the furnace. The parts were loaded into steel crucibles with loose lids to minimize the effect of air flow. Results The addition of elemental magnesium had an effect on the sintered density The effect is shown in Figure 6. It was found that the highest sintered density of ~94% was obtained with 1.0 wt.% Mg. At 0.5 wt.% Mg, the oxygen was not sufficiently absorbed and the part deformed due to the porous surface layer. Weight % elemental magnesium powder is added in the raw material to cause low sintered density (80%) due to nitriding. For safety considerations, it is not preferred to add elemental magnesium powder to the raw material. Yet, add magnesium in the form of pre-alloyed powder Some disadvantages of elemental powder can be overcome by adding to the raw material.Example - Addition of AlMg powder to the raw material The composition obtained from Aluminum Powder Company is Al-2 wt./oCu-9.3 wt%Mg-5.4 wt./Si and Al-7.9 wt. ./oMg pre-alloyed powder.Al-2 weight./oCu-9.3 weight n/.Mg-5.4 weight n/.The average particle diameter of Si powder is about 25|im, Al-7.9 weight./.Mg powder The average particle size is about 40 μm. Both have regular particle shapes. Al-2 weight./. Cu-9.3 weight y. Mg-5.4 weight./. The solid phase temperature of Si is about 540°C, which is at 600. C is completely liquefied. The solidus temperature of Al-7.9 wt% Mg is about 540°C, which is completely liquefied at 620°C. Figure 7 shows the results for these alloys as well as alloy AA6061 and for AA6061+7.5wt./.Al-2wt %0>तापमान के फलन के रूप में 9.3wt प्रतिशत Mg-5.4wtn/.Si मिश्रण, तरल सामग्री। यह पाया गया है कि सिंटरिंग AA6061 प्लस 7.5 प्रतिशत Al-2wt./.Cu नाइट्रोजन में 610 डिग्री - 9.3 wt./. एमजी - 5.4 वजन। एमएसआई प्लस 2 wt./. एसएन कच्चे माल के मिश्रण ने 2 घंटे के लिए बिना किसी विकृति और 97 प्रतिशत के सैद्धांतिक घनत्व के साथ एक हिस्सा तैयार किया। उदाहरण - सामान्य Sn के लिए सिंटरिंग सहायता के रूप में टिन का उपयोग प्रेस्ड या असम्पीडित एल्युमिनियम एलॉय और रैपिड प्रोटोटाइपिंग द्वारा उत्पादित कॉम्पैक्ट उत्पादों के लिए एक प्रभावी सिंटरिंग सहायता के रूप में किया गया है। अन्वेषकों ने दिखाया है कि टैप किए गए ढीले पाउडर और पाउडर इंजेक्शन मोल्डेड एल्यूमीनियम कॉम्पैक्ट उत्पादों के सिंटरिंग में टिन एक महत्वपूर्ण भूमिका निभाता है। हालांकि, सिंटरिंग के बाद टिन अनाज की सीमाओं पर रहेगा क्योंकि टिन ठोस एल्यूमीनियम में व्यावहारिक रूप से अघुलनशील है। अतिरिक्त टिन यांत्रिक गुणों को खराब कर देगा, विशेष रूप से लचीलापन, जो पाउडर से तैयार एल्यूमीनियम मिश्र धातुओं के लिए बहुत ही वांछनीय है। पाउडर इंजेक्शन ढाला एल्यूमीनियम कॉम्पैक्ट उत्पादों के डीबॉन्डेड भागों (भूरे रंग के हिस्से) में केवल 85 प्रतिशत सापेक्ष घनत्व होता है। पॉलीमेरिक बाइंडर को हटाने के बाद, भागों की सतहों को जोड़ने वाले झरझरा डीबॉन्ड वाले हिस्से में खुले चैनल होते हैं। टैप किए गए ढीले पाउडर में केवल 40-60 प्रतिशत सापेक्ष घनत्व होता है, और जुड़े छिद्र सतह पर खुले चैनल बना सकते हैं। इन चैनलों को सील करने के लिए बड़ी मात्रा में द्रव की आवश्यकता होती है। पिछले उदाहरण में, हमने पाया कि 4 प्रतिशत टिन ने शिथिल संघनित शुद्ध एल्यूमीनियम पाउडर की सिंटरिंग की सुविधा प्रदान की; 2 प्रतिशत टिन जोड़ने से पाउडर इंजेक्शन मोल्डेड AA6061 कॉम्पैक्ट उत्पादों की सिंटरिंग में वृद्धि हुई। इस उदाहरण में, हमने कुछ पूर्व-मिश्रित एल्यूमीनियम पाउडर जोड़कर तरल मात्रा को बनाए रखते हुए जोड़े गए टिन की मात्रा को कम कर दिया। बड़ी मात्रा में प्री-मिश्रित पाउडर मिलाने से भी पापी हिस्से में मिश्र धातु की मात्रा बढ़ाने और इसकी ताकत बढ़ाने में मदद मिलेगी। टिन सामग्री को कम करने से लचीलापन सुधारने में मदद मिल सकती है। इस तरह, मिश्र धातु प्रणाली के यांत्रिक गुणों में और सुधार किया जा सकता है। तात्विक टिन (<43pm) was used as a sintering aid to reinforce the pre-alloyed Al-2wt%Cu-9.3wt. /. Mg-5.4 weight Q/. Liquid phase sintering of fine AA6061 powder (<20 microns) of Si powder (<30 iim). According to AA6061+X weight n/. Sn+Y weight. /. Al-2 weight. /. Cu-9.3 wt% Mg-5.4 wt. /. For the formulation of Si, the various powders were mixed in a Turbula mixer for 30 minutes. The mixed powder was poured into an alumina crucible, tapped and closed with aluminum foil. Then, they were sintered in a steel tube furnace at different temperatures for 2 hours under a nitrogen flow of 0.5 L/min. The sintered density was obtained by the Archimedes method and converted into a percentage of the theoretical density (TDM) for each alloy. Polished samples were used for optical and scanning electron microscopy (SEM). Figure 8 shows that the sintered density of AA6061+X weight MSn loose powder increases with the increase of sintering temperature. For 2 weight n/. The density of the Sn alloy system increases at 580°C, and for 1 wt./. The density of the Sn system increases at 590°C. The addition of tin significantly enhances sintering, and much higher sintering densities are obtained for alloys containing tin. Alloys containing 1.0 or 2.0 wt% tin have a sintered density above ~95% over the sintering temperature range of 600630°C. Only 83%, 88% and 93% sintered densities were obtained. For liquid phase sintering, liquid volume is one of the most critical factors for densification and part shape retention. Al-Sn alloy systems are controlled by temperature, aluminum alloy composition and tin content The liquid volume of . Figure 7 shows the effect of temperature on the liquid volume fraction for the tested alloys. The data were calculated using ThermoCalc. The addition of tin was not considered. For AA6061+xwt./.Al-2wt./.Cu- 9.3 wt. Q/.Mg-5.4 wt. MSi alloy, calculated based on the final total alloy content.Pre-alloyed Al-2 wt.°/.Cu-9.3 wt./.Mg-5.4 wt./.The solid phase point of Si powder is 582°C, it is completely liquefied at 604°C. Therefore, this alloy, if sintered alone, is very difficult to control during processing because of the narrow melting range. However, the liquid with high magnesium content formed early can be purged from the sintering furnace Oxygen, and helps to seal the open channels in the loose powder before severe oxidation usually begins at about 58060 (TC). Figure 9 shows the addition of 0%, 2.5% and 7.5% Pre-alloyed Al-2 wt. /. Cu-9.3 wt. /. Mg-5.4 wt. /. AA6061 + 0.5 wt. of Si powder. /. Sintered density of Sn loose powder. Because of increased liquid volume, AA6061 + 0.5 wt. /. The sintered density of Sn increases steadily with temperature up to 630°C. Al-2 weight is melted at a sintering temperature of 600°C for a 2.5% by weight addition and 590°C for a 7.5% by weight addition. /. Cu - 9.3 wt. /. Mg - 5.4 wt. /. Si powder gives a drastic increase in density of the liquid. However, for AA6061 + 0.5 wt. /. Sn + 7.5 wt. /. Al - 2 wt. / oCu -9.3 wt./. Mg -5.4 wt. 0/. Si alloy system, after peaking at 610°C, excess liquid soon leads to density reduction at 620°C. Density reduction may be due to early formation inside the part The reason for the gas of the clamping liquid. Adding 2.5% by weight of pre-alloyed Al-2 wt./. Cu-9.3 wt./. Mg-5.4 wt./. Si powder helps to maintain in the temperature range of 600620°C The density plateau of 97°/.Density begins to reduce under 630 ℃. Those skilled in the art can It is understood that the invention is capable of variations and modifications other than those specifically described. It is to be understood that the present invention includes all changes and modifications which fall within its spirit and scope.
अधिकार अनुरोध
1. एल्यूमीनियम या एक एल्यूमीनियम मिश्र धातु के धातु इंजेक्शन मोल्डिंग द्वारा एक लेख बनाने की एक विधि, एल्यूमीनियम पाउडर या एल्यूमीनियम मिश्र धातु पाउडर या दोनों और वैकल्पिक रूप से सिरेमिक कणों, एक बाइंडर और सिंटरिंग के मिश्रण से युक्त एक लेख बनाने के चरणों से युक्त विधि कम पिघलने वाली धातुओं की सहायता; • इंजेक्शन मोल्डिंग कहा मिश्रण; • उक्त बाइंडर को हटाना; और • सिंटरिंग; जिसमें कहा गया है कि सिंटरिंग नाइट्रोजन युक्त वातावरण में और ऑक्सीजन अवशोषक की उपस्थिति में किया जाता है।
2. दावा 1 की विधि, जिसमें ऑक्सीजन अवशोषक में एल्यूमीनियम की तुलना में ऑक्सीजन के लिए उच्च संबंध वाली धातु होती है।
3. क्लेम 2 की विधि, जिसमें क्षार धातुओं, क्षारीय पृथ्वी धातुओं और दुर्लभ पृथ्वी धातुओं के समूह से ऑक्सीजन अवशोषक का चयन किया जाता है।
4. दावा 3 की विधि, जिसमें ऑक्सीजन अवशोषक मैग्नीशियम है।
5. दावा 1 की विधि, जिसमें बल्क ऑक्सीजन अवशोषक सिंटरिंग के दौरान निसादित उत्पाद के चारों ओर स्थित होता है, या पाउडर ऑक्सीजन गेट्टर सिंटरिंग के दौरान या सिन्टर्ड उत्पाद पर स्थित होता है, या ऑक्सीजन एजेंट को एल्यूमीनियम या एल्यूमीनियम के साथ मिलाया जाता है। पाउडर मिश्र धातु, या इंजेक्शन मोल्डिंग उपकरण में जोड़े गए मिश्रण के साथ, या ऑक्सीजन अवशोषक मिश्रण में जोड़े गए मिश्र धातु के एक घटक के रूप में मौजूद है।
6. दावा 1 की विधि, जिसमें सिंटरिंग सहायता एक धातु है जिसका पिघलने बिंदु एल्यूमीनियम की तुलना में कम होता है और ठोस एल्यूमीनियम में अघुलनशील होता है।
7. क्लेम 6 की विधि, जिसमें सिंटरिंग सहायता में टिन शामिल है।
8. दावा 1 की विधि, जिसमें धातु पाउडर और सिंटरिंग सहायता के कुल वजन के आधार पर सिंटरिंग सहायता वजन से 10 प्रतिशत से अधिक नहीं होती है।
9. दावा 8 की विधि, जिसमें सिंटरिंग सहायता वजन के हिसाब से 0.1 प्रतिशत से 10 प्रतिशत तक की मात्रा में मौजूद है।
10। दावा 8 की विधि, जिसमें वजन के हिसाब से 0.5 प्रतिशत से 3 प्रतिशत की मात्रा में सिंटरिंग सहायता मौजूद है।
11. दावा 1 की विधि, जिसमें वातावरण जिसमें सिंटरिंग चरण किया जाता है, में पानी की मात्रा कम होती है, जिसमें जल वाष्प का आंशिक दबाव 0.001 kPa से कम होता है।
12. क्लेम 1 की विधि, जिसमें बाइंडर में एक थर्मोप्लास्टिक घटक होता है, जो गर्म करने पर बाइंडर को पिघलाने में सक्षम होता है।
13. क्लेम 1 की विधि, जिसमें बाइंडर दो या दो से अधिक सामग्रियों से बना होता है, और सामग्रियों का चयन इस तरह किया जाता है कि उन्हें क्रमिक रूप से ग्रीन बॉडी से हटा दिया जाता है।
14. क्लेम 1 की विधि, जिसमें बाइंडर को सॉल्वेंट में घोलकर, पिघलाकर, वाष्पित करके, या हीट ट्रीटमेंट द्वारा बाइंडर को डीकंपोज़ करके, कैटेलिटिक रिमूवल या केशिका क्रिया द्वारा हटा दिया जाता है।
15. क्लेम 14 की विधि, जिसमें बाइंडर को हटाने के लिए दो या दो से अधिक बाइंडर हटाने की तकनीकों का उपयोग किया जाता है।
16. दावा 1 की विधि, जिसमें बाइंडर में स्टीयरिक एसिड, ताड़ के तेल का मोम और उच्च घनत्व वाली पॉलीथीन शामिल है।
17. क्लेम 1 की विधि, जिसमें सिंटरिंग स्टेप में ग्रीन बॉडी को ऐसे तापमान पर गर्म करना शामिल है जिस पर एल्युमिनियम या एल्युमीनियम मिश्रधातु सिंटर से घनी बॉडी बनाती है।
18. क्लेम 17 की विधि, जिसमें तापमान लगभग 550 डिग्री से लेकर लगभग 650 डिग्री तक होता है।
19. दावा 1 की विधि, जिसमें मिश्रण में SiC, Al2O3, AlN, SiO2, BN, और TiB2 वाले समूह से चुने गए सिरेमिक कण शामिल हैं।
20. दावा 1 की विधि, जिसमें वातावरण में नाइट्रोजन या नाइट्रोजन के गुच्छे और एक अक्रिय गैस का मिश्रण होता है।
21. दावा 1 की विधि, जिसमें वातावरण काफी हद तक ऑक्सीजन या हाइड्रोजन से मुक्त है। पूर्ण सार वर्तमान आविष्कार धातु इंजेक्शन मोल्डिंग से संबंधित है।
विशेष रूप से, वर्तमान आविष्कार एल्यूमीनियम या एल्यूमीनियम मिश्र धातु के धातु इंजेक्शन मोल्डिंग द्वारा AlMg1SiCu धातु पाउडर इंजेक्शन ढाले भागों के एक लेख को बनाने की एक विधि से संबंधित है, उक्त विधि में एल्यूमीनियम पाउडर या एल्यूमीनियम मिश्र धातु पाउडर या दोनों युक्त एक लेख बनाने के चरण शामिल हैं और वैकल्पिक रूप से सिरेमिक कणों का मिश्रण, एक बाइंडर और कम पिघलने वाली धातु सहित एक सिंटरिंग सहायता मौजूद है; इंजेक्शन मोल्डिंग मिश्रण; हरित पिंड बनाने के लिए बाइंडर को हटाना; नाइट्रोजन युक्त वातावरण में और ऑक्सीजन अवशोषक की उपस्थिति में हरे शरीर की सिंटरिंग की उपस्थिति में सिंटरिंग की जाती है।
धातु इंजेक्शन मोल्डिंग प्रक्रिया

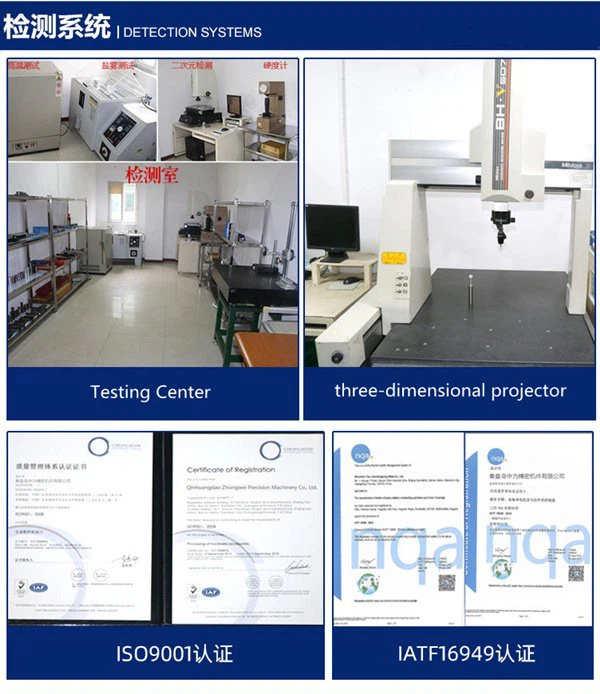
डिटेक्शन सिस्टम


जांच भेजें
