


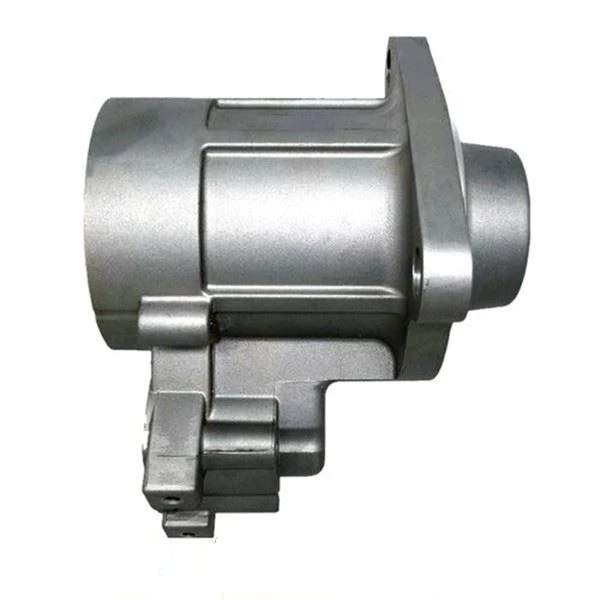

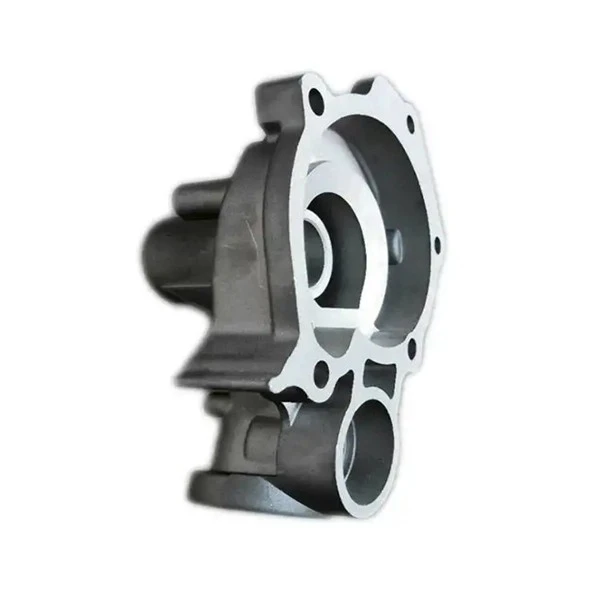
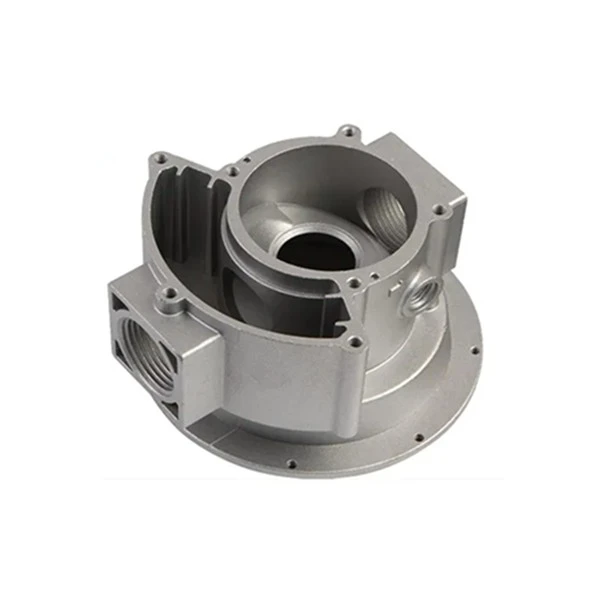
एल्यूमिनियम मिश्र धातु निवेश कास्टिंग
एल्यूमीनियम मिश्र धातु निवेश कास्टिंग एक ऐसी प्रक्रिया है जिसमें तरल एल्यूमीनियम को गलाने और ढलाई के माध्यम से मोल्ड गुहा में इंजेक्ट किया जाता है।
एल्यूमीनियम मिश्र धातु निवेश कास्टिंग एक ऐसी प्रक्रिया है जिसमें तरल एल्यूमीनियम को गलाने और ढलाई के माध्यम से मोल्ड गुहा में इंजेक्ट किया जाता है।
एल्यूमीनियम मिश्र धातु कास्टिंग अवलोकन एल्यूमीनियम मिश्र धातु कास्टिंग में दो बुनियादी तरीके शामिल हैं: डाई कास्टिंग और ग्रेविटी कास्टिंग।
उनमें से, डाई कास्टिंग को कम दबाव डाई कास्टिंग और उच्च दबाव डाई कास्टिंग में विभाजित किया गया है; जबकि गुरुत्वाकर्षण कास्टिंग को रेत कास्टिंग और धातु या राल मोल्ड कास्टिंग में विभाजित किया जा सकता है।
उत्पाद वर्णन
एल्यूमीनियम मिश्र धातु निवेश कास्टिंग बुनियादी स्थिति
1. कार्यान्वयन मानक: कंपनी ISO9001 और TS 16949 प्रमाणन को सख्ती से लागू करती है।
2. उत्पाद सामग्री मानकों: आईएसओ, जीबी, एएसटीएम, एसएई, आईएसओ, एन, डीआईएन, जेआईएस, बीएस
3. मुख्य प्रक्रियाएं: रेत कास्टिंग, सिलिका सोल निवेश कास्टिंग, पानी का गिलास निवेश कास्टिंग, खोल कास्टिंग, डिबुरिंग, रेत विस्फोट, मशीनिंग, गर्मी उपचार, रिसाव परीक्षण, सतह के उपचार, आदि।
4. उपलब्ध सामग्री:
एल्यूमीनियम मिश्र धातु, एल्यूमीनियम मैग्नीशियम मिश्र धातु, टिन कांस्य, सिलिकॉन कांस्य, एल्यूमीनियम कांस्य, पीतल, लाल तांबा, टाइटेनियम मिश्र धातु, उच्च मैंगनीज स्टील, उच्च क्रोमियम स्टील, उच्च निकल स्टील, कार्बन स्टील, मिश्र धातु इस्पात, स्टेनलेस स्टील, ग्रे आयरन, कच्चा लोहा , कच्चा इस्पात, आदि ग्राहकों की आवश्यकताओं के अनुसार।
उत्पादन की प्रक्रिया
एल्यूमीनियम मिश्र धातु निवेश कास्टिंग प्रक्रिया के निम्नलिखित तीन पहलुओं पर विचार करते समय, मुख्य आधार अभी भी सामान्य कास्टिंग प्रक्रिया के मूल सिद्धांत हैं, खासकर जब प्रक्रिया योजना और प्रक्रिया पैरामीटर (जैसे कास्टिंग पट्टिका, ड्राफ्ट कोण, मशीनिंग भत्ता, प्रक्रिया) का निर्धारण करते हैं। पसलियों, आदि), सिवाय इसके कि निवेश कास्टिंग की तकनीकी विशेषताओं के कारण विशिष्ट डेटा थोड़ा अलग है, और डिजाइन सिद्धांत बिल्कुल रेत कास्टिंग के समान हैं।
हाल के वर्षों में देश और विदेश में विमानन और एयरोस्पेस उद्योगों में निवेश कास्टिंग एल्यूमीनियम तेजी से विकसित हुआ है। कुछ डिज़ाइन प्रतिबंध हैं, भागों आकार में जटिल हैं, आकार में सटीक हैं, सतह में चिकनी हैं, जमीन पर काम कर सकते हैं, और वजन अपेक्षाकृत अधिक है, जिसका उपयोगकर्ता विभाग द्वारा स्वागत किया जाता है। अनुसंधान और विकास प्रक्रिया के दौरान, प्रक्रिया में कई विशेष समस्याओं को लगातार खोजा और हल किया गया है।
सामान्य कास्टिंग प्रक्रिया डिजाइन की तरह, निवेश कास्टिंग प्रक्रिया डिजाइन के कार्य हैं:
(1) डालने की प्रणाली को डिजाइन करें और मॉड्यूल संरचना का निर्धारण करें।
(2) कास्टिंग संरचना की विनिर्माण क्षमता का विश्लेषण करें;
(3) एक उचित प्रक्रिया योजना का चयन करें, संबंधित कास्टिंग प्रक्रिया मापदंडों का निर्धारण करें, और उपरोक्त के आधार पर कास्टिंग आरेख बनाएं।

उत्पाद की विशेषताएँ
निवेश कास्टिंग विधि का एक अन्य लाभ यह है कि यह विभिन्न मिश्र धातुओं की जटिल ढलाई कर सकता है, विशेष रूप से सुपरलॉय कास्टिंग। उदाहरण के लिए, जेट इंजन के ब्लेड में एक सुव्यवस्थित रूपरेखा और शीतलन के लिए एक आंतरिक गुहा होती है, जिसे मशीनिंग द्वारा शायद ही बनाया जा सकता है। निवेश कास्टिंग प्रक्रिया न केवल बड़े पैमाने पर उत्पादन प्राप्त कर सकती है और कास्टिंग की स्थिरता सुनिश्चित कर सकती है, बल्कि मशीनिंग के बाद अवशिष्ट चाकू लाइनों के तनाव एकाग्रता से भी बच सकती है।
निवेश कास्टिंग की आयामी सटीकता अपेक्षाकृत अधिक है, आम तौर पर सीटी 4-6 (रेत कास्टिंग के लिए सीटी 10 ~ 13 और डाई कास्टिंग के लिए सीटी 5 ~ 7) तक पहुंचती है। बेशक, निवेश कास्टिंग की जटिल प्रक्रिया के कारण, ऐसे कई कारक हैं जो कास्टिंग की आयामी सटीकता को प्रभावित करते हैं, जैसे मोल्ड कास्टिंग। सामग्री का संकोचन, निवेश मोल्ड का विरूपण, हीटिंग और शीतलन प्रक्रिया के दौरान खोल का रैखिक परिवर्तन, मिश्र धातु की संकोचन दर, और ठोसकरण प्रक्रिया के दौरान कास्टिंग की विकृति, आदि, इसलिए आयामी साधारण निवेश कास्टिंग की सटीकता अधिक है, लेकिन इसकी संगति में अभी भी सुधार की आवश्यकता है (मध्यम और उच्च तापमान मोम का उपयोग करके कास्टिंग की आयामी स्थिरता में काफी सुधार हुआ है)।
निवेश मोल्ड को दबाते समय, गुहा के उच्च सतह खत्म वाले मोल्ड का उपयोग किया जाता है, इसलिए निवेश मोल्ड की सतह खत्म भी अपेक्षाकृत अधिक होती है। इसके अलावा, खोल उच्च तापमान प्रतिरोधी विशेष बाइंडर और आग रोक सामग्री से तैयार अपवर्तक पेंट से बना होता है, जिसे निवेश मोल्ड पर लेपित और लटका दिया जाता है, और गुहा की आंतरिक सतह जो पिघला हुआ धातु के सीधे संपर्क में होती है उच्च चिकनाई। इसलिए, निवेश कास्टिंग की सतह खत्म सामान्य कास्टिंग की तुलना में अधिक है, आम तौर पर रा 1.6 ~ 3.2μm तक पहुंचती है।
निवेश कास्टिंग का सबसे बड़ा लाभ यह है कि निवेश कास्टिंग में उच्च आयामी सटीकता और सतह खत्म होती है, इसलिए मशीनिंग का काम कम किया जा सकता है, बस उच्च आवश्यकताओं वाले भागों पर थोड़ा मशीनिंग भत्ता छोड़ दें, और यहां तक कि कुछ कास्टिंग केवल पीस, पॉलिशिंग भत्ता छोड़ दें, हो सकता है मशीनिंग के बिना उपयोग किया जाता है। यह देखा जा सकता है कि निवेश कास्टिंग विधि का उपयोग बहुत सारे मशीन उपकरण उपकरण और प्रसंस्करण समय को बचा सकता है, और धातु के कच्चे माल को बहुत बचा सकता है।
निवेश कास्टिंग मोम के सांचों को पिघलाने और दुर्दम्य गोले खोने और उन्हें एक निश्चित तापमान पर कास्टिंग करने के लिए सटीक कास्टिंग प्राप्त करने की एक विधि है। गुरुत्वाकर्षण गर्म खोल कास्टिंग के उपयोग से मोटे अनाज और मोटी दीवार मोटाई के साथ एल्यूमीनियम मिश्र धातु कास्टिंग के लिए ढीली संरचना होती है; जबकि 3 मिमी से कम की दीवार मोटाई और 1 से 2 मिमी से कम की स्थानीय मोटाई वाली पतली दीवार वाली जटिल एल्यूमीनियम मिश्र धातु कास्टिंग के लिए, अच्छी तरह से और पूरी तरह से भरना मुश्किल है, और कास्टिंग होती है। कमी और ठंड अलगाव। हाल के वर्षों में, एंटी-ग्रेविटी कास्टिंग विधियों का तेजी से विकास हुआ है, जैसे कम दबाव कास्टिंग, अंतर दबाव कास्टिंग, वैक्यूम सक्शन कास्टिंग और अन्य तकनीकों का व्यापक रूप से उच्च गुणवत्ता वाले एल्यूमीनियम कास्टिंग प्राप्त करने में उपयोग किया गया है। एंटी-ग्रेविटी फिलिंग गोल्ड चिप टक की भरने की क्षमता में सुधार कर सकती है, एक स्थिर तरल प्रवाह प्राप्त कर सकती है, पिघली हुई धातु के खिला प्रभाव को बढ़ा सकती है और सतह खत्म और ऊतक घनत्व में सुधार कर सकती है। इस पत्र में, निवेश कास्टिंग शेल कास्ट करने के लिए कम दबाव कास्टिंग विधि के उपयोग पर चर्चा की गई है, और उत्पादन परीक्षणों के माध्यम से अच्छे परिणाम प्राप्त हुए हैं।
कास्टिंग के बाद की प्रक्रियाs
1. गर्मी उपचार: एनीलिंग, कार्बोनाइजेशन, तड़के, शमन, सामान्यीकरण, सतह तड़के
2. प्रसंस्करण उपकरण: सीएनसी, WEDM, खराद, मिलिंग मशीन, ड्रिलिंग मशीन, चक्की, आदि;
3. भूतल उपचार: पाउडर छिड़काव, क्रोम चढ़ाना, पेंटिंग, सैंडब्लास्टिंग, निकल चढ़ाना, गैल्वनाइजिंग, ब्लैकिंग, पॉलिशिंग, ब्लूइंग इत्यादि।

मोल्ड और निरीक्षण फिक्स्चर
1. मोल्ड सेवा जीवन: आमतौर पर अर्ध-स्थायी। (खोए हुए फोम को छोड़कर)।
2. मोल्ड डिलीवरी का समय: 10-25 दिन, (उत्पाद संरचना और उत्पाद आकार के अनुसार)।
3. टूलींग और मोल्ड रखरखाव: Zhongwei सटीक भागों के लिए जिम्मेदार है।
गुणवत्ता नियंत्रण
1. गुणवत्ता नियंत्रण: दोषपूर्ण दर 0.1 प्रतिशत से कम है।
2. उत्पादन के दौरान और शिपमेंट से पहले नमूने और परीक्षण चलाने का 100 प्रतिशत निरीक्षण किया जाएगा, आईएसडीओ मानकों या ग्राहकों की आवश्यकताओं के अनुसार बड़े पैमाने पर उत्पादन के लिए नमूना निरीक्षण
3. परीक्षण उपकरण: दोष का पता लगाने, स्पेक्ट्रम विश्लेषक, स्वर्ण छवि विश्लेषक, तीन-समन्वय मापने वाली मशीन, कठोरता परीक्षण उपकरण, तन्यता परीक्षण मशीन;
4. बिक्री के बाद सेवा प्रदान करें।
5. गुणवत्ता का पता लगाया जा सकता है।
आवेदन पत्र
कास्ट एल्यूमीनियम मिश्र धातु एक एल्यूमीनियम मिश्र धातु है जो मोल्ड को पिघली हुई धातु से भरता है और विभिन्न आकृतियों के रिक्त स्थान प्राप्त करता है। इसमें कम घनत्व, उच्च विशिष्ट शक्ति, अच्छा संक्षारण प्रतिरोध और कास्टिंग विनिर्माण क्षमता के फायदे हैं, और भागों के संरचनात्मक डिजाइन द्वारा कम प्रतिबंधित है। अल-सी और अल-सी-एमजी-क्यूई-आधारित मध्यम-शक्ति मिश्र धातुओं में विभाजित; अल-क्यूई-आधारित उच्च शक्ति मिश्र; अल-एमजी-आधारित संक्षारण प्रतिरोधी मिश्र; अल-री-आधारित गर्मी-शक्ति मिश्र। अधिकांश को मिश्र धातु को मजबूत करने, कास्टिंग में आंतरिक तनाव को खत्म करने, भागों की संरचना और आकार को स्थिर करने के लिए गर्मी उपचार की आवश्यकता होती है। बीम, गैस टरबाइन ब्लेड, पंप बॉडी, पाइलन्स, हब, एयर इनटेक लिप और इंजन केसिंग आदि के निर्माण के लिए उपयोग किया जाता है। इसका उपयोग ऑटोमोबाइल सिलेंडर हेड, गियरबॉक्स और पिस्टन, इंस्ट्रूमेंटेशन हाउसिंग और सुपरचार्जर पंप भागों के निर्माण में भी किया जाता है।
कास्टिंग एल्यूमीनियम मिश्र धातु में अच्छे कास्टिंग गुण होते हैं और इसे जटिल आकार वाले भागों में बनाया जा सकता है; इसे विशाल अतिरिक्त उपकरणों की आवश्यकता नहीं है; इसमें धातु बचाने, लागत कम करने और मानव-घंटे कम करने के फायदे हैं। विमानन उद्योग और नागरिक उद्योग में एल्यूमीनियम मिश्र धातु निवेश कास्टिंग का व्यापक रूप से उपयोग किया जाता है। बीम, गैस टरबाइन ब्लेड, पंप बॉडी, पाइलन्स, हब, एयर इनटेक लिप और इंजन केसिंग आदि के निर्माण के लिए उपयोग किया जाता है। इसका उपयोग ऑटोमोबाइल सिलेंडर हेड, गियरबॉक्स और पिस्टन, इंस्ट्रूमेंटेशन हाउसिंग और सुपरचार्जर पंप भागों के निर्माण में भी किया जाता है।


जांच भेजें
